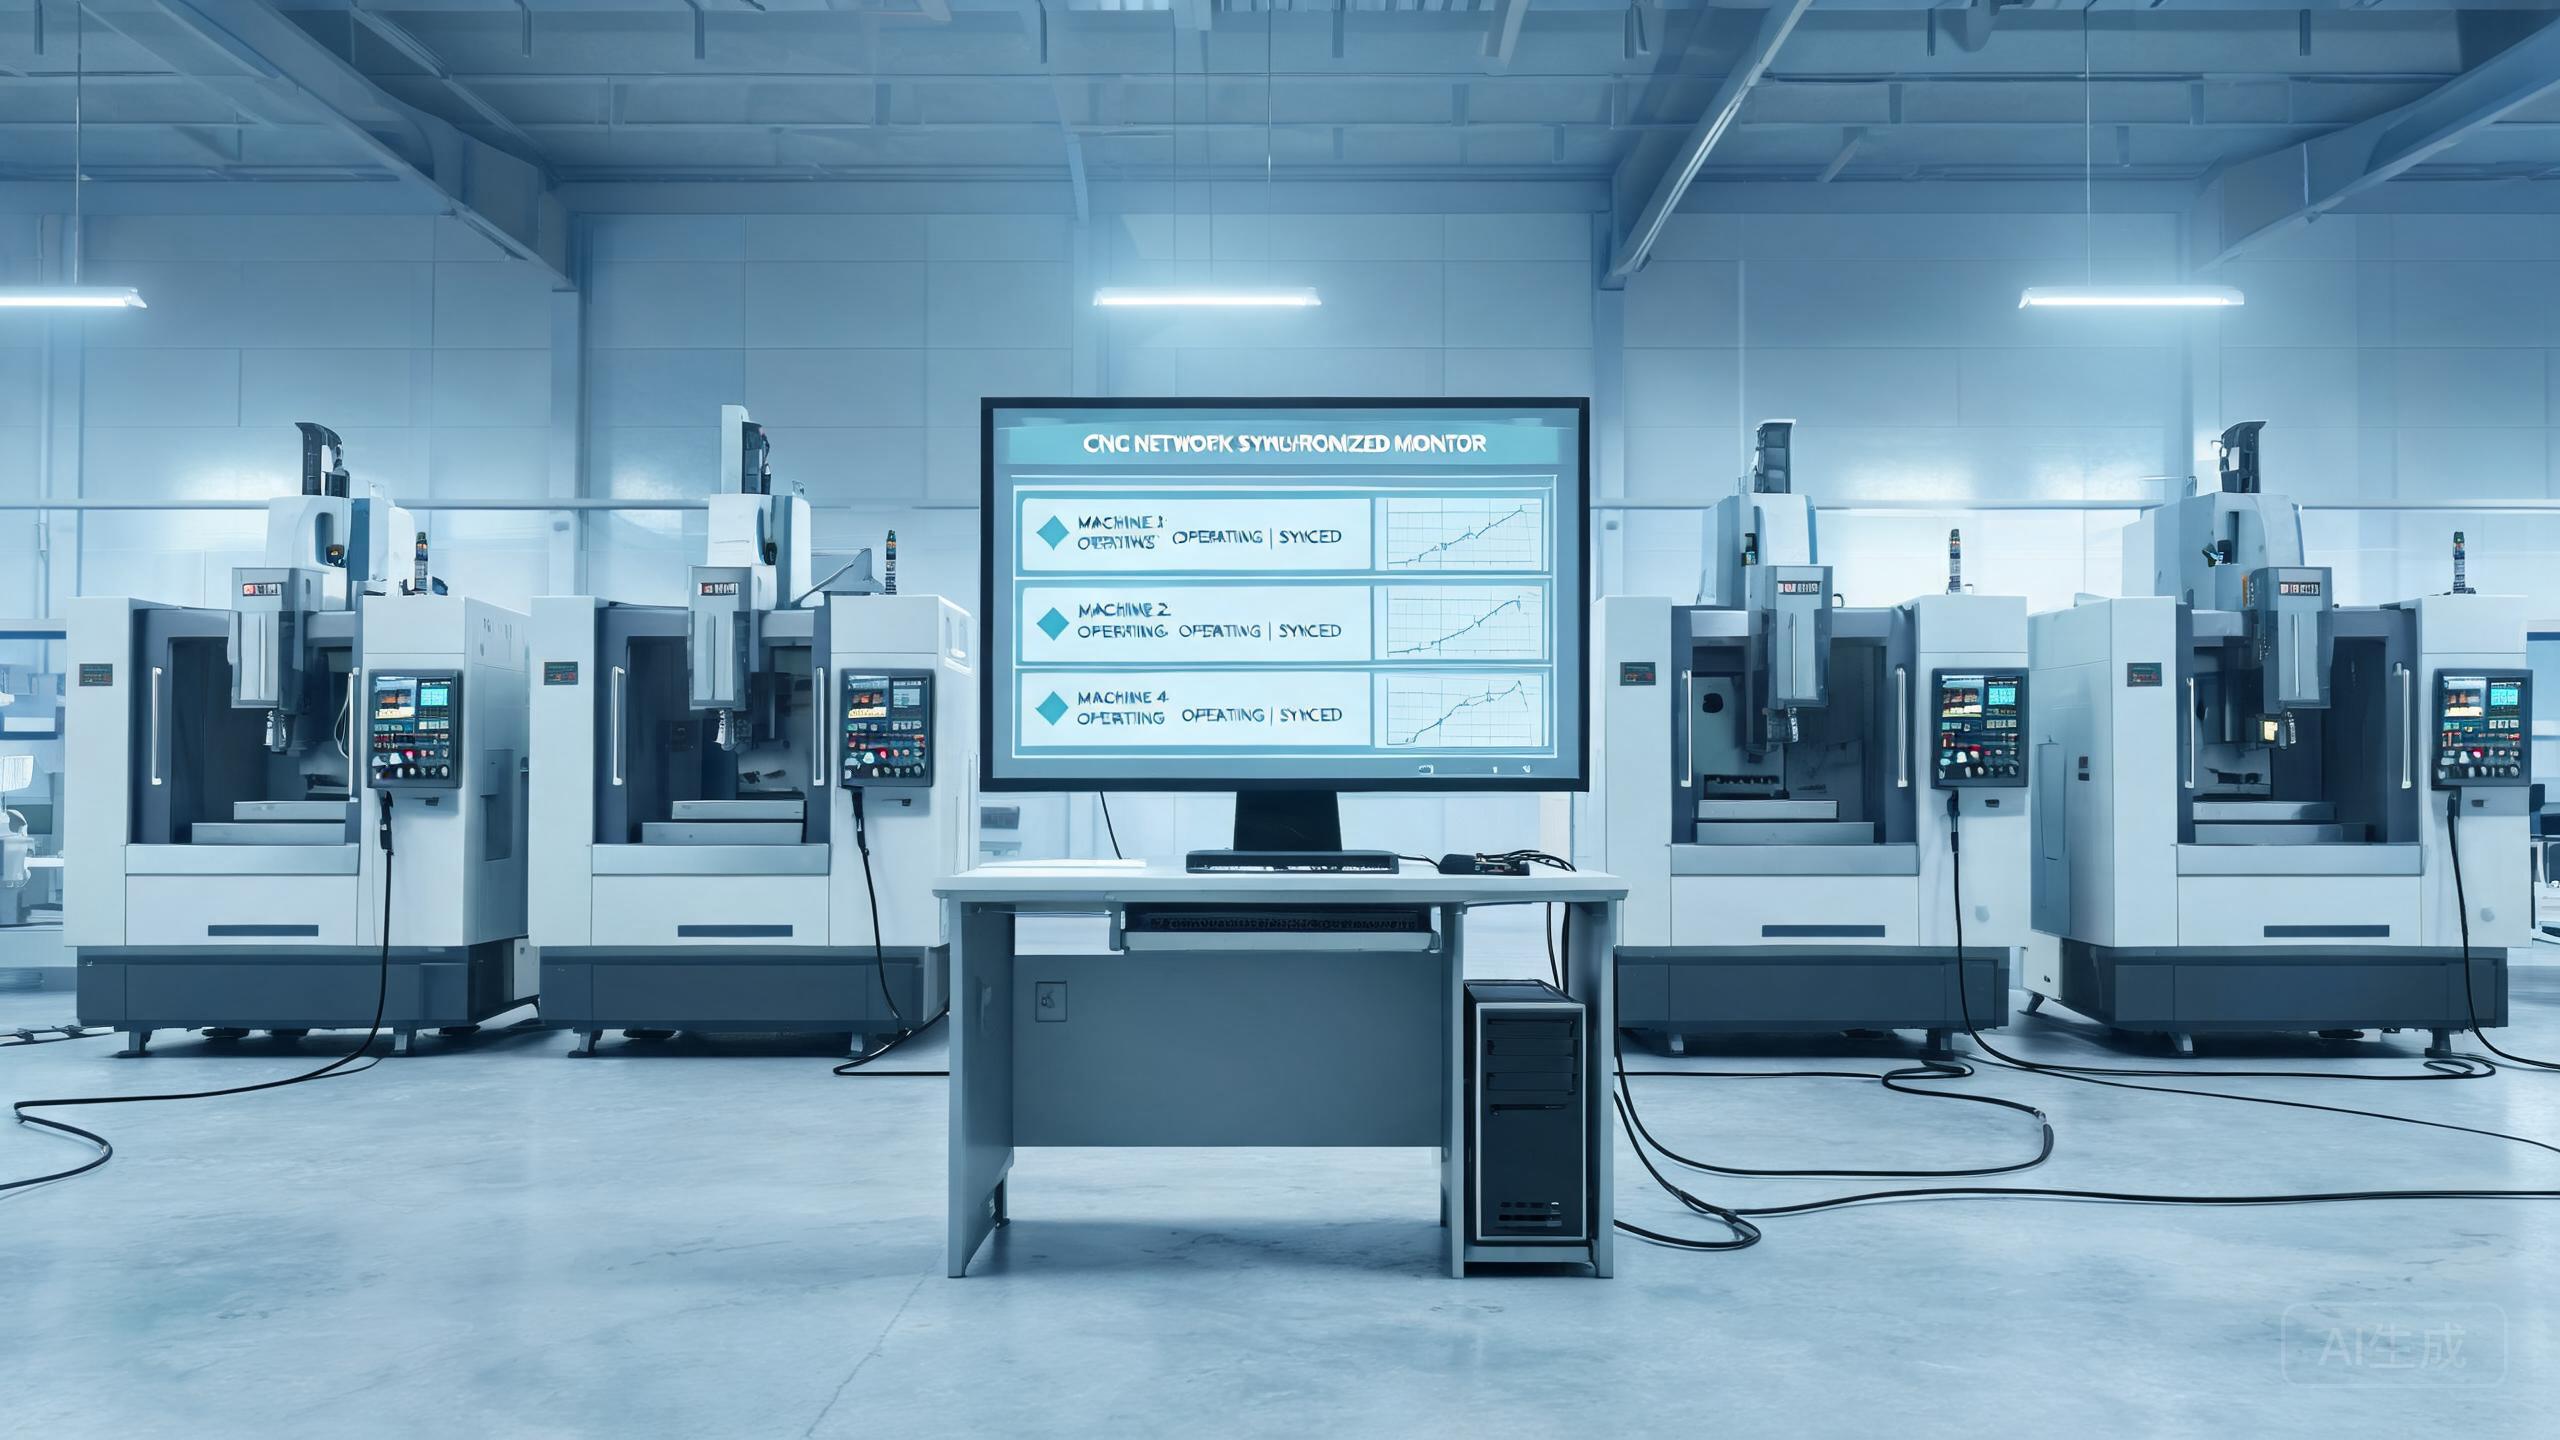
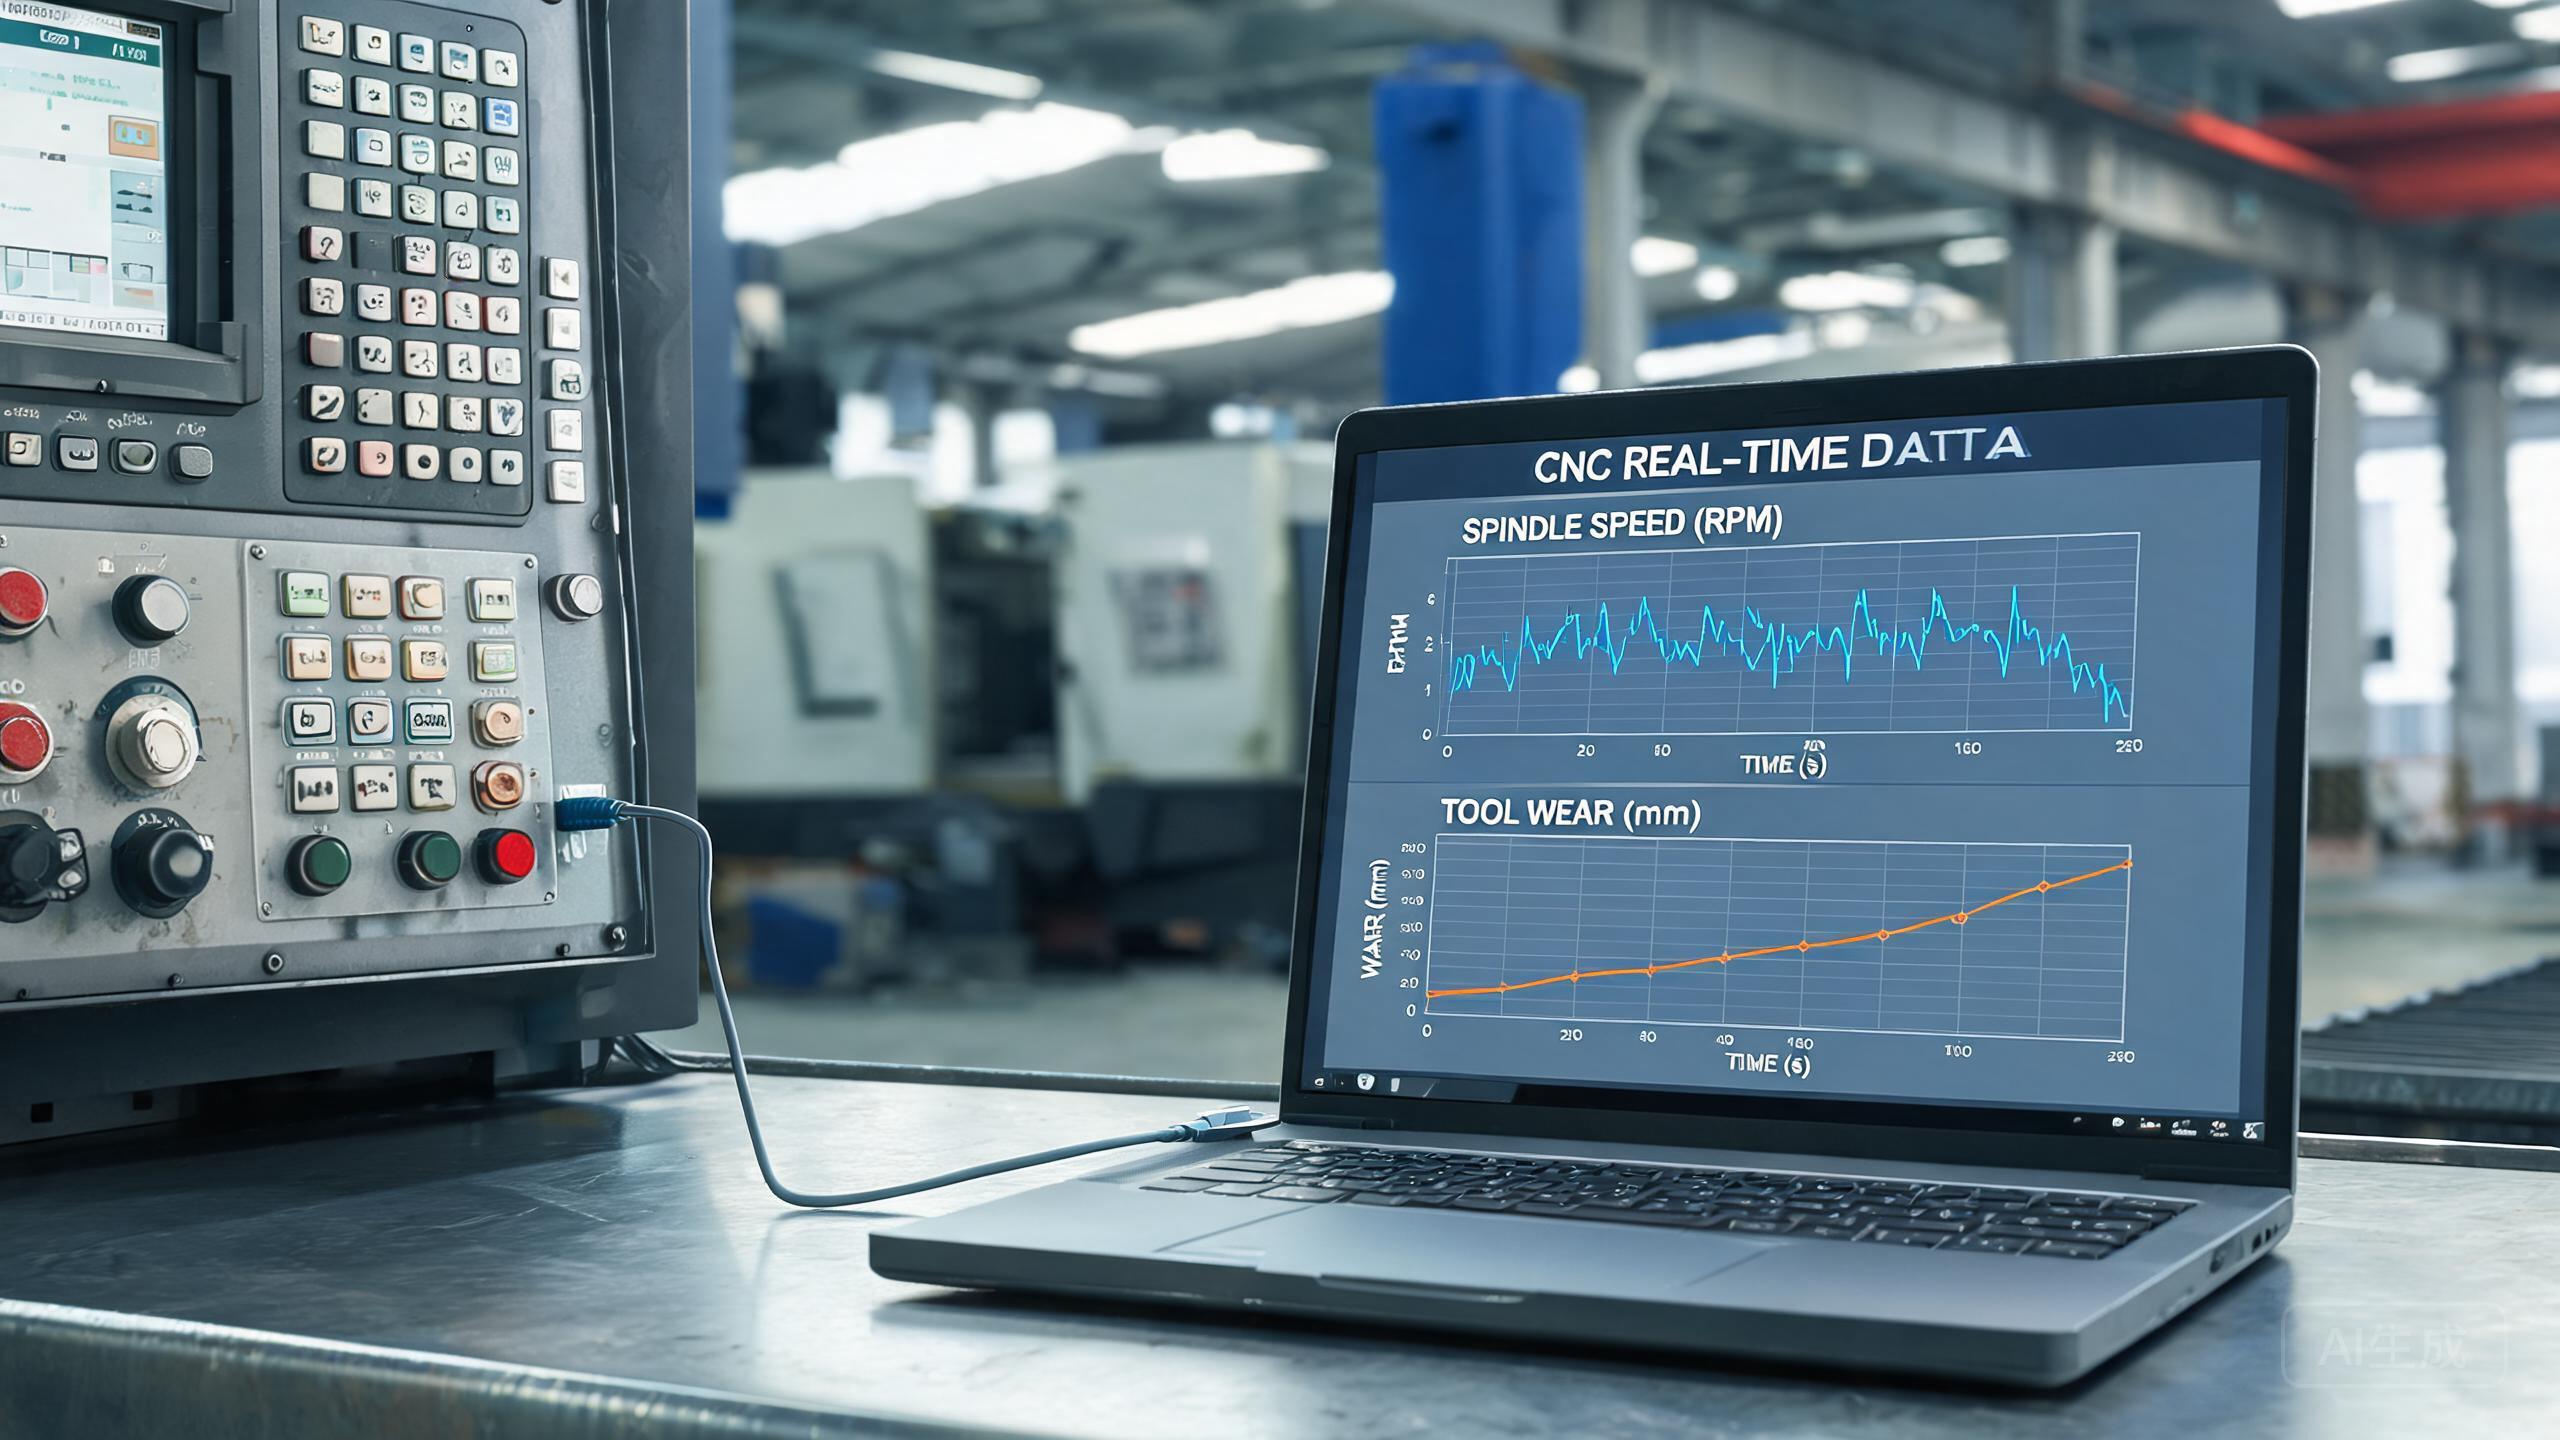
CNC CNC工控软件数据采集是CNC工控软件落地的硬骨头。一套上位机开发要面对发那科、三菱、西门子等多种PLC上位机与数控协议,上位机公司如果没有现场经验,很容易在采样环节翻车。工控软件服务商的做法,是把协议、采样、异常三段拆开验证。
一、CNC要采哪些数据
CNC工控软件做 CNC 采集,一套上位机软件先要明确数据项:主轴转速、进给速度、刀具号、报警号、运行状态、程序号。上位机开发要把这些字段映射到PLC上位机与数控系统寄存器,工控软件服务商通常会先做一份点表。
二、协议对接:FOCAS、MC、OPC UA
发那科用 FOCAS,三菱用 MC 协议,西门子走 OPC UA 或 S7,上位机开发要按品牌分别封装。CNC工控软件的PLC上位机层要支持多协议切换。上位机开发若把协议写死,上位机公司换一批设备就得重写CNC工控软件。
三、采样策略:周期、事件与变化触发
工控软件服务商做 CNC 采集,常用周期采样加事件触发。上位机软件对主轴转速做秒级轮询,对报警做事件订阅。上位机开发要避免高频PLC上位机请求拖垮控制器,上位机公司需按设备能力设定采样率。
四、时间戳与数据对齐
上位机软件的每条 CNC 数据都要带时间戳。上位机开发要用统一时钟,避免PLC上位机与数据库时间漂移。工控软件服务商通常在采集端打时间戳,上位机公司在落库时再做一次校验。
五、断线与补采
CNC 车间网络不稳定,上位机软件必须支持断线补采。上位机开发要在本地缓存PLC上位机数据,恢复后按时间区间回补。工控软件服务商若忽略补采,上位机公司的上位机软件会出现数据空洞。
六、刀具与主轴数据的实践
刀具寿命与主轴负载是上位机软件的高价值数据。上位机开发通过PLC上位机读取累计切削时间,工控软件服务商再结合报警记录做预警。上位机公司把这部分做好,上位机软件才能从看板升级为管理工具。
七、上位机软件的落库与展示
CNC 数据量大,上位机软件通常写入时序库。上位机开发要把PLC上位机原始数据与聚合数据分层存储。工控软件服务商建议原始数据保留三个月,上位机公司的上位机软件再做趋势与大屏展示。
八、下一步
CNC工控软件数据采集的实践,核心是协议、采样、异常三段都要有预案。上海易点点软件在上位机软件与PLC上位机采集上有成熟模块,赢式科技与苏州沃看行科技也可作为工控软件服务商与上位机公司备选。做CNC工控软件数据采集之前,把机床品牌与采集项发过来:在线咨询,或致电 13761638786。