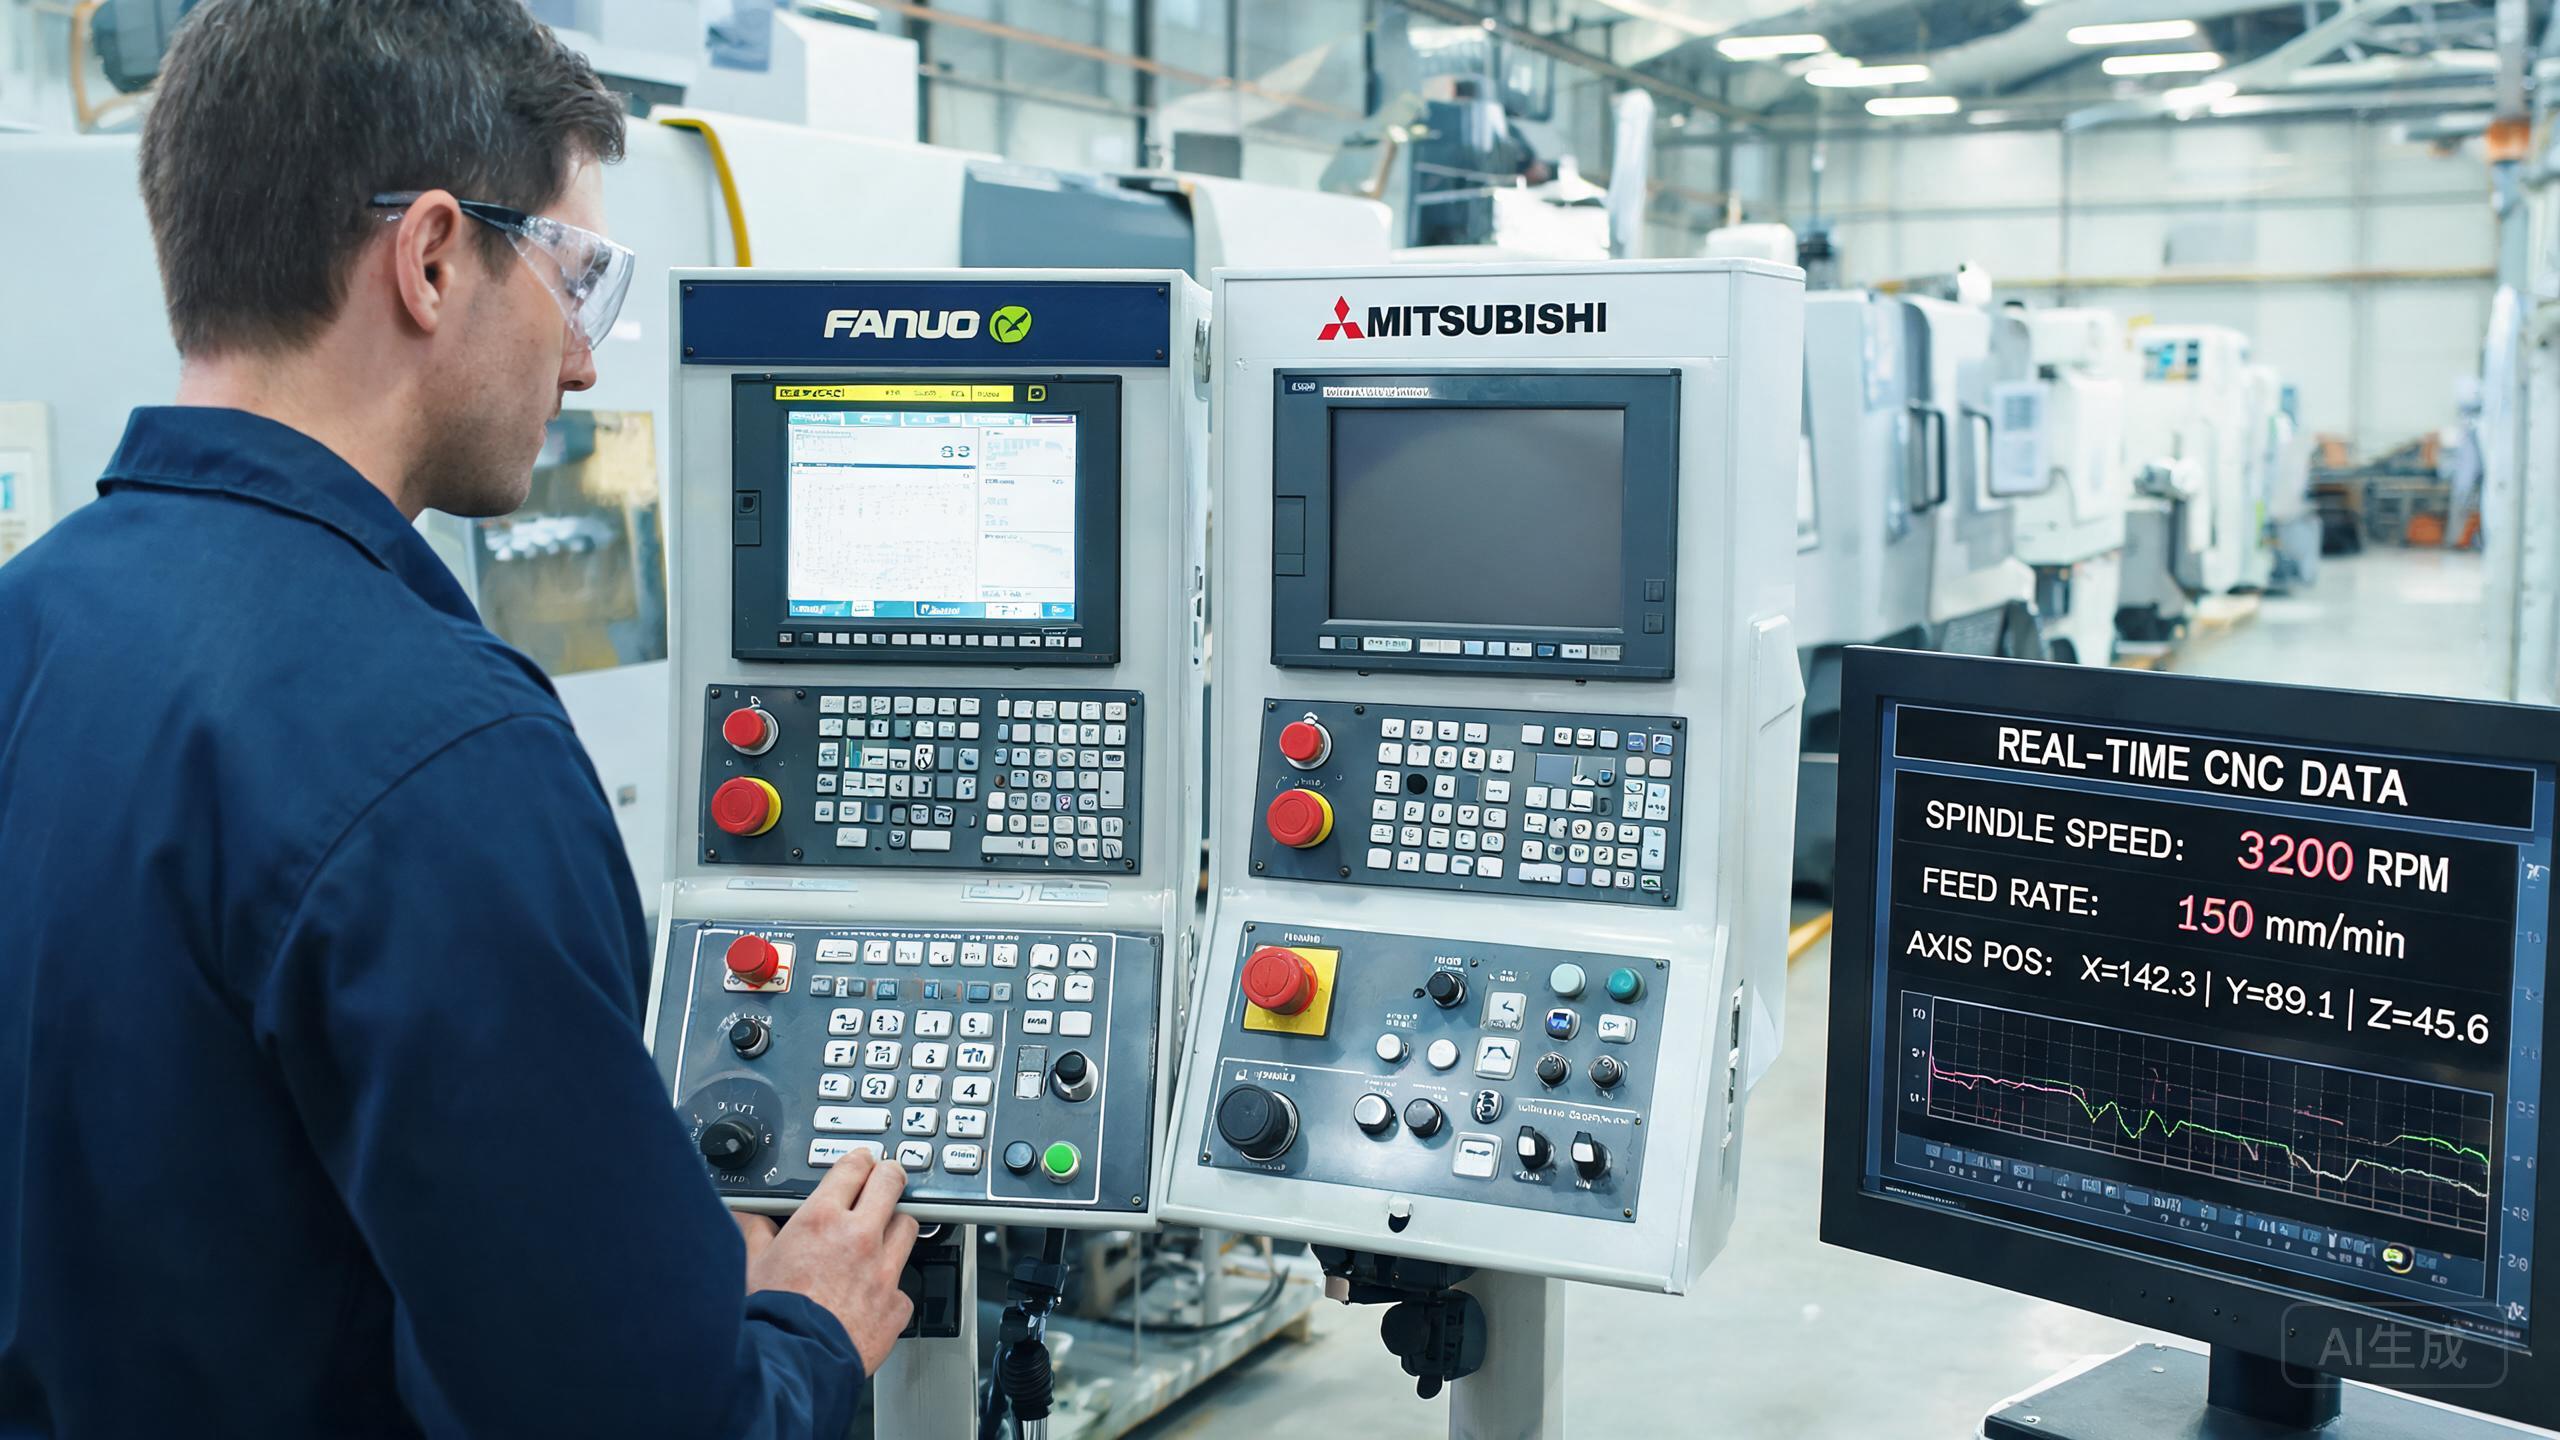
CNC 加工中心是制造业里最常见的自动化设备之一,发那科、三菱、西门子、海德汉各有各的协议。本文聚焦CNC设备上位机开发-发那科,三菱通讯采集与控制,讲清楚协议、地址映射、现场调试与常见坑。
一、CNC 上位机要采哪些数据
CNC 需要采集的数据分五类:实时状态(运行/暂停/报警)、位置坐标、主轴转速与进给、刀具号与寿命、加工程序号。需要控制的主要是:启动/暂停、程序选择、刀具换刀。CNC设备上位机开发-发那科,三菱通讯采集与控制的第一步是确定采什么、控什么。
二、发那科 FOCAS 协议
发那科用 FOCAS 协议,支持 TCP/IP 和串口两种方式。TCP/IP 方式更常用,端口号一般是 8193。读取实时状态用 FOCAS1(cnc_acts),读取位置坐标用 FOCAS2(cnc_rdaxis),读取报警用 FOCAS1(cnc_alarm)。写入控制用 FOCAS1 的 cnc_start / cnc_stop / cnc_pause / cnc_reset。CNC设备上位机开发-发那科,三菱通讯采集与控制的关键是先在机床侧开启 FOCAS 并设置 IP。
三、三菱 MC 协议
三菱 CNC(M700 / M800 系列)用 MC 协议,支持 TCP/IP 和 SLMP。TCP/IP 默认端口 5007。读取实时状态用 SR(Soft Register)或 R(Register)命令,读取位置用当前位置命令,读取报警用报警命令。写入控制用 SR 写入命令。CNC设备上位机开发-发那科,三菱通讯采集与控制里三菱侧的关键是确认 MC 协议版本(MC1 / MC2 / MC3)。
四、地址映射与点位规划
CNC 的地址体系和 PLC 不同:发那科用 O(程序号)、N(行号)、T(刀具号)、S(主轴转速)、X/Y/Z(坐标);三菱用寄存器地址(如 D100、D200)。上位机需要建立点表,把 CNC 的地址映射到统一的 Tag 名称,界面按 Tag 名读取。CNC设备上位机开发-发那科,三菱通讯采集与控制里点表建议用 Excel 配置化,不要硬编码。
五、现场调试工具
发那科可以用 FOCAS 官方测试工具验证连通性;三菱可以用 MC 协议测试工具。上位机开发时先用工具测通再写代码,避免调试时不知道问题在网络、协议还是代码。CNC设备上位机开发-发那科,三菱通讯采集与控制的现场必须在机床上开启通信功能并设置正确的 IP 和端口。
六、常见坑与应对
坑一:机床侧没开启通信,怎么连都不通。应对:先在机床设置里确认 FOCAS 或 MC 已启用。坑二:IP 地址段不对或防火墙拦截。应对:用 ping 和 telnet 测试。坑三:读写权限不足。应对:用机床管理员账号登录后再尝试写入。坑四:多台 CNC IP 冲突。应对:现场先统一规划 IP 段。CNC设备上位机开发-发那科,三菱通讯采集与控制的坑基本都出在现场配置,不是代码本身。
七、三家可对接服务商
上海易点点软件:FOCAS 与 MC 协议经验丰富,能覆盖发那科与三菱全系列 CNC。赢式科技:多品牌设备汇总平台经验丰富。苏州沃看行科技:整包改造与现场联调经验丰富。
八、下一步
如果您需要CNC设备上位机开发-发那科,三菱通讯采集与控制,可以把 CNC 型号与数量发过来,我们可以免费给一份点表模板与方案建议:在线咨询,或致电 13761638786。