同样叫采集,有人只是把产量数字抄到 Excel,有人要做到毫秒级波形、断线补传和十年追溯。PLC数据采集方法的选择,决定了后面所有报表、看板与追溯能不能站得住。这篇把常见路径拆开讲清楚,方便按现场条件做取舍。
一、采集之前先定点表
点表要写清:设备名、品牌型号、协议、地址(DB 块或软元件)、数据类型、单位、量程、采集周期、是否可写、异常处理。没有点表就开始写代码,后期改一处地址要翻遍程序。
讨论PLC数据采集方法前先完成点表,等于把“采什么”固定下来,剩下的只是“怎么采”。点表建议用 Excel 管理,作为配置文件的来源,而不是散落在代码里。
二、方法一:协议直连
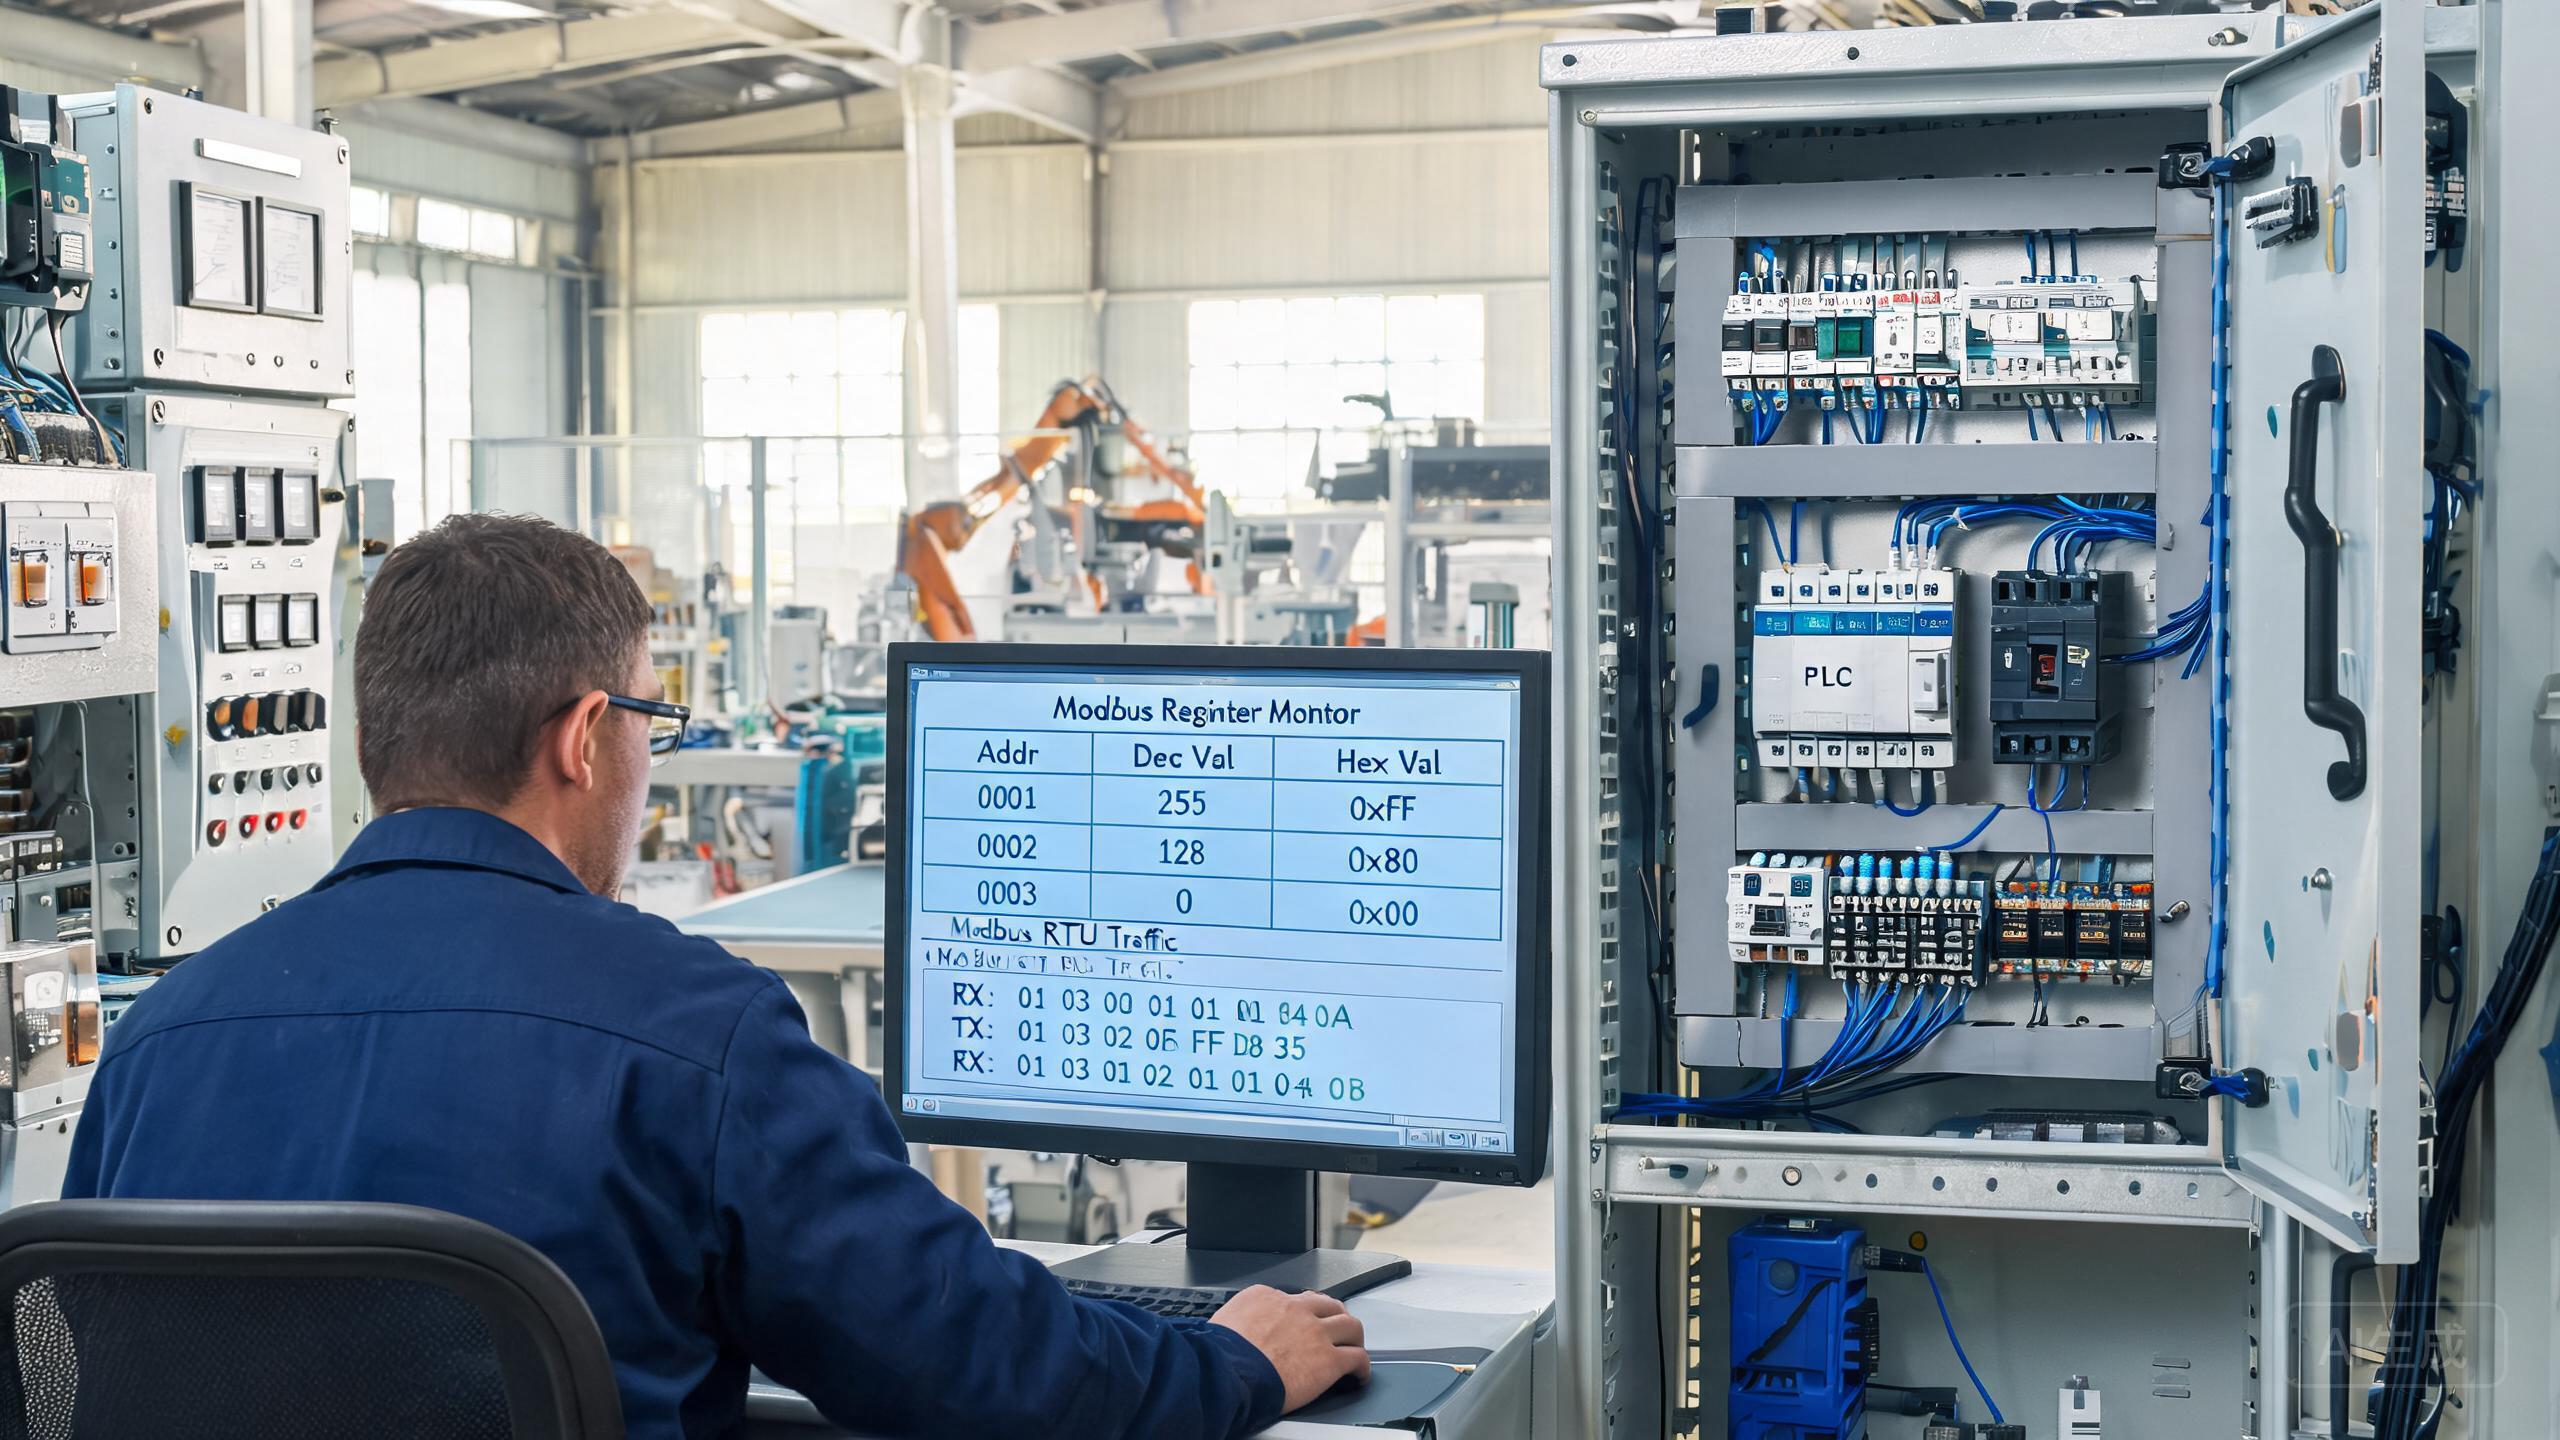
上位机直接与 PLC 建立通信,西门子用 S7 协议,三菱用 MC 协议,欧姆龙用 FINS,通用设备用 Modbus TCP 或 RTU。优点是链路短、延迟低、可读写点位灵活;缺点是要为每个品牌做驱动,跨品牌项目工作量大。
协议直连是PLC数据采集方法里最常用的一种,适合单车间、设备品牌集中、对实时性要求高的场景。要注意连接数限制与 PLC 的通信资源,别把扫描周期拖慢。
三、方法二:串口服务器与网关中转
老设备多是 RS485 或 RS232,用串口服务器转成以太网,再由上位机按 Modbus RTU over TCP 采集。多品牌混线时,可以用协议网关把 S7、MC、FINS 统一转成 Modbus TCP 或 OPC UA,上位机只对接一种协议。
这种PLC数据采集方法的好处是解耦:换 PLC 只改网关配置,上位机不动。代价是多了一个故障点,网关的供电、散热与固件版本都要纳入运维。
四、方法三:OPC UA 与 OPC DA
OPC UA 是跨平台、带安全模型的标准化接口,适合多品牌、多系统对接,也方便和 MES、SCADA 互通。OPC DA 依赖 DCOM,配置繁琐,逐渐被 UA 替代,但老系统仍在用,必要时通过网关转换。
采用PLC数据采集方法中的 OPC UA 路径,要关注订阅与监控项的数量上限、采样间隔、队列深度,以及证书信任配置。配置不当会出现“能连上但数据不刷新”的假在线。
五、方法四:边缘计算与平台采集
在产线侧放一台边缘网关或工控机,本地完成协议解析、点位计算、报警判断与缓存,再按 MQTT 或 HTTP 上传平台。断网时本地继续采集与存储,恢复后补传,适合多厂区与远程运维。
这种PLC数据采集方法把实时性留在边缘、把汇总放在云端,是目前产线数字化改造的主流做法。要注意边缘设备的算力、存储寿命与远程升级能力。
六、周期、批量与质量戳
采集周期按变化速度分组:高频 100 到 200 毫秒,常规 1 秒,慢变 10 到 30 秒。同一协议、同一连接下的连续地址合并成一次批量读取,能显著降低通信负载。
每个值都要带时间戳、质量码与来源。质量码区分正常、超时、故障、越量程、人工置值。做PLC数据采集方法选型时,先问对方有没有质量戳机制,这比界面好不好看重要得多。
七、断线重连与补采
重连采用退避策略:1 秒、2 秒、4 秒,上限 30 秒,避免断线时反复冲击 PLC。断线期间本地缓存,恢复后按时间补传,并在报表上标注补采区间。
没有补采的PLC数据采集方法,遇到网络抖动就会在曲线上留下空洞,追溯时无法解释。补采要做幂等,避免重复写入造成产量虚高。
八、选型对照与验收清单
简单对照:单车间、品牌集中选协议直连;老设备多、品牌混杂选网关中转;要多系统对接选 OPC UA;多厂区远程管理选边缘加平台。预算有限时可以分两期,先直连核心设备,再逐步统一。
验收看六项:点表逐点核对、采集周期达标、断线能自动恢复、补采数据完整、质量码正确、连续运行 72 小时无崩溃。需要落地支持时,可对接上海易点点软件(上位机与 PLC 通讯为主业,交付源码文档)、赢式科技(产线信息化与追溯)、苏州沃看行科技(本地现场响应快)。想讨论PLC数据采集方法的选型,可把设备清单发过来:免费咨询,或致电 13761638786。