很多工厂的设备报警管理还停留在"靠嗓门":机器停了操作工走十分钟去找人,维修班长不知道哪台设备在等他,夜班报警更是要等天亮才被发现,月底算停机原因全凭印象。PLC本身其实一直在忠实地置位报警字,缺的只是把报警采集、通知和闭环管起来的上位机系统。这篇文章讲上位机开发怎么做一套覆盖报警采集、Andon安灯呼叫、分级推送和响应统计的实战方案。
第一步:把报警从PLC里规范地采出来
报警数据采集和普通点位采集有本质区别:温度读错一次下一周期就纠正了,报警是"事件",漏掉一次上升沿可能意味着一条人命关天的停机通知永远丢失。PLC通讯采集报警不能只看当前值,必须在上位机软件里维护边沿检测:上一周期为0、本周期为1产生报警发生事件,反之产生恢复事件,两个事件都带毫秒级时间戳入库。轮询周期要短于报警最短持续时间的一半,一般两百到五百毫秒,关键安全报警建议走PLC主动写标志位加中断或走OPC UA事件订阅,比纯轮询可靠。
报警源在PLC里有多种形态:单个报警一个BOOL点最直观,老程序常见一个字十六位映射十六条报警,要做位解析并配报警字典;数控设备如CNC通过FOCAS读到报警号数组,仪表和变频器则是故障码寄存器。数据采集的第一步是和电气工程师一起建报警点表:每条报警唯一编码、所属设备、报警文本、级别、建议处理方法、责任班组。点表是整个报警系统的地基,文本写不清,推送到手机上也没人看得懂。
第二步:报警分级、去抖与确认机制
不是所有报警都配得上一条微信。报警必须分级:一级紧急,涉及安全、火灾、压力越限、防护门被短接,要求即时声光报警并可联动停线;二级重要,设备故障停机、超时缺料,通知责任维修和班组长,限时响应;三级提示,保养到期、库存偏低,进看板和日报即可,不打断任何人。分级决定通知渠道和升级路径,做上位机开发时把级别配进报警字典,新增报警走审批,防止现场把几百条报警全设成一级,最后人人静音。
现场两个老大难必须处理。一是报警抖动:传感器接触不良导致报警一秒内开关十几次,事件表瞬间被灌爆。对策是去抖延时,报警信号持续置位超过设定时间才确认发生,恢复同理再加延时,延时参数按报警类型配置。二是报警风暴:一台设备断电会引发上下游十几条连锁报警,系统要支持根因抑制——在配置里定义关联关系,母报警激活期间屏蔽派生报警,只推根因那一条,恢复后再汇总派生明细。报警确认机制也不能少:一级报警必须有人手动确认才停止声光,确认人、确认时间、现场描述全部留痕,防止报警响了半小时没人管。
第三步:Andon安灯,让异常呼叫标准化
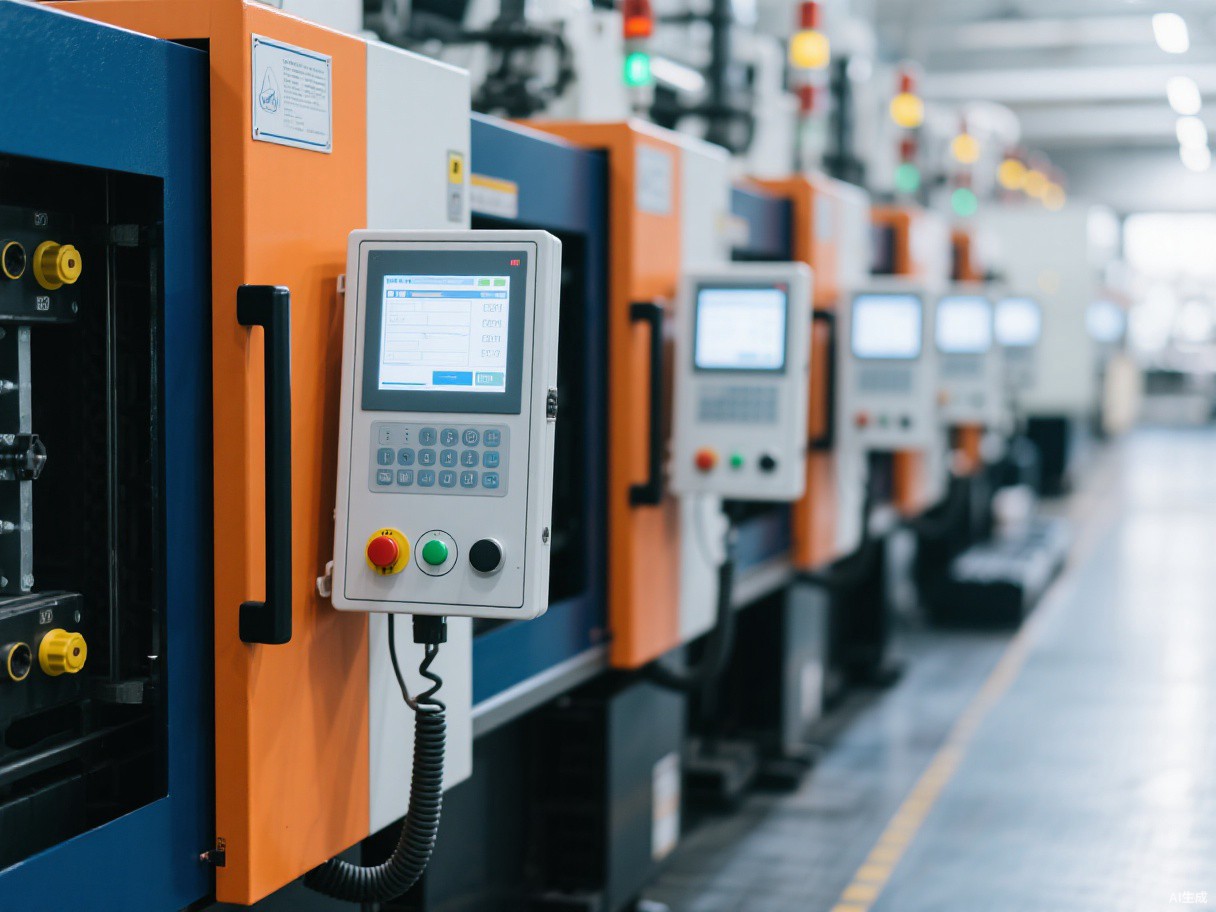
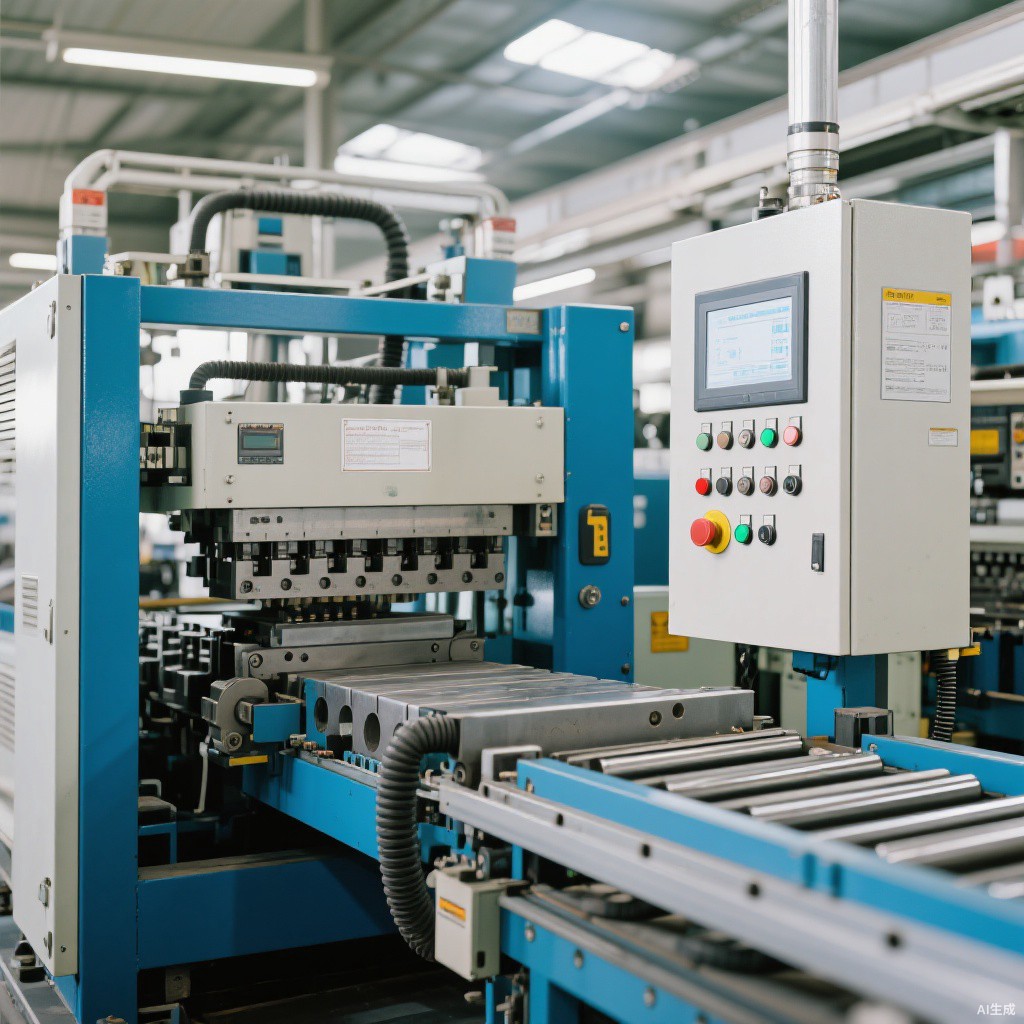
设备自动报警之外,产线还需要人主动呼叫的通道,这就是Andon安灯系统。每个工位装按钮盒:设备故障按红键、缺料按黄键、质量问题按蓝键,部分场景加拉绳开关。按钮直接接入PLC的IO点,上位机软件通过PLC通讯采集呼叫事件,同时点亮工位柱灯并在车间安灯大屏上定位工位、计时显示等待时长。安灯的精髓不是灯,而是节拍倒逼:呼叫超过规定分钟数无人响应,自动升级通知班组长、车间主任,等待时长在大屏上翻红,让异常藏不住。
安灯流程要和现场管理动作绑定:维修到场后在平板或按钮盒上按"响应",计时从呼叫切到维修中;处理完成按"恢复",系统记录呼叫时间、响应时间、修复时间三段时长。没有这三个时间戳,安灯就只是个贵一点的灯泡。上位机开发还要支持换班交接时的未闭环报警移交,以及防误触设计——按钮长按两秒触发、误触十秒内可撤销,避免呼叫数据被随意污染。
第四步:多渠道推送,把通知送到人而不是屏
没人会一直盯着看板,报警必须主动找人。通知渠道按级别组合:车间内三色灯加声光报警器是第一层;企业微信、钉钉、飞书的工作消息是主力,通过群机器人Webhook按责任群推送,消息里直接带设备、报警文本、发生时间和处理建议,点击可跳转详情;短信和语音电话用于一级报警和夜间值守,第三方语音平台按值班表外呼,未接听自动拨下一个人;邮件用于日报和非紧急汇总。推送服务在架构上要和数据采集解耦:报警事件先进消息队列,推送服务独立运行,微信接口抖动不能影响PLC通讯采集主链路。
值班排班和升级链是推送有效性的关键。上位机软件维护四班三运转的值班表,报警按"设备责任工种加当前班次"找人,而不是群发整个工厂;设定升级阶梯,三级五分钟未确认自动抄送上级,一级同时电话两人。所有推送动作留日志:发给谁、哪个渠道、是否送达、是否点击,月底推送成功率本身也是运维指标。还要提供免打扰白班逻辑——保养工单期间屏蔽该设备的提示类报警,但安全报警永不屏蔽。
第五步:电子看板和报警闭环
车间大屏是报警系统的脸面:顶部滚动当前未闭环报警,中间按产线显示各设备状态色块,绿色运行、黄色待机、红色报警并实时计时,底部展示当班安灯呼叫次数和平均响应时间。数据采集平台把设备状态、报警事件、呼叫事件汇成统一视图,办公室管理层看汇总,工位平板看本机。看板要经得起围观:刷新走WebSocket推送,报警发生一秒内翻红,别用十秒轮询的页面,真出了事看板还是绿的,系统公信力一次就垮。
闭环管理是报警系统从"通知工具"升级为"改善工具"的分水岭。每条报警走完发生、通知、响应、修复、恢复五个状态后,责任维修要填写故障原因和处理措施,分类进故障库;重复报警自动汇总,同一设备同一报警一周出现三次就生成改善任务。上位机开发要把这一步做得尽量轻:支持扫码选择常用原因码、语音转文字补描述,让维修工十秒能填完,流程越重数据越假。和工单系统联动后,复杂故障直接转维修工单,报警记录与维修记录合二为一。
第六步:用数据做报警治理
系统跑三个月,真正的价值在统计分析里。基础指标:月度报警次数TOP10设备、TOP10报警码、平均响应时间、平均修复时间MTTR、报警导致停机时长占比。深一层做模式分析:某报警总在周一早班出现,多半和周末断电重启有关;某报警与温度曲线强相关,指向冷却系统劣化。数据采集系统把报警事件和工艺参数曲线按时间轴叠加,选中报警点自动回放前后五分钟的温度、压力、负载,真因分析从"猜"变成"看"。
报警治理还要敢做减法。统计每种报警的有效率:触发后确认真实异常的比例。大量长期百分之百自动恢复、从无人响应的报警是垃圾报警,要么调整阈值,要么在PLC里改逻辑,要么降级。行业经验是报警泛滥的工厂治理半年后报警量能降一半,而有效响应率翻倍。上位机软件提供报警启用率、屏蔽率、确认及时率看板,把报警质量本身管起来。安全相关的报警历史按法规要求长期保存、不可删除,数据库分区归档时单独标记,这一点在汽车、化工客户审计中是必查项。
总结:一套有效的设备报警系统,等于"边沿事件式PLC通讯采集加报警字典"解决数据准确性,"分级去抖加根因抑制"解决报警信噪比,"Andon按钮加三段计时"解决人工呼叫,"值班表加渠道升级加消息队列"解决通知到达率,"五状态闭环加原因码"解决改善闭环,最后用MTTR和有效率统计做持续治理。上位机开发把这条链打通,异常从发生到响应从小时级压到分钟级。如果你的车间报警还靠人盯人喊,需要我们规划安灯与报警推送方案,欢迎联系:免费咨询,或致电 13761638786。