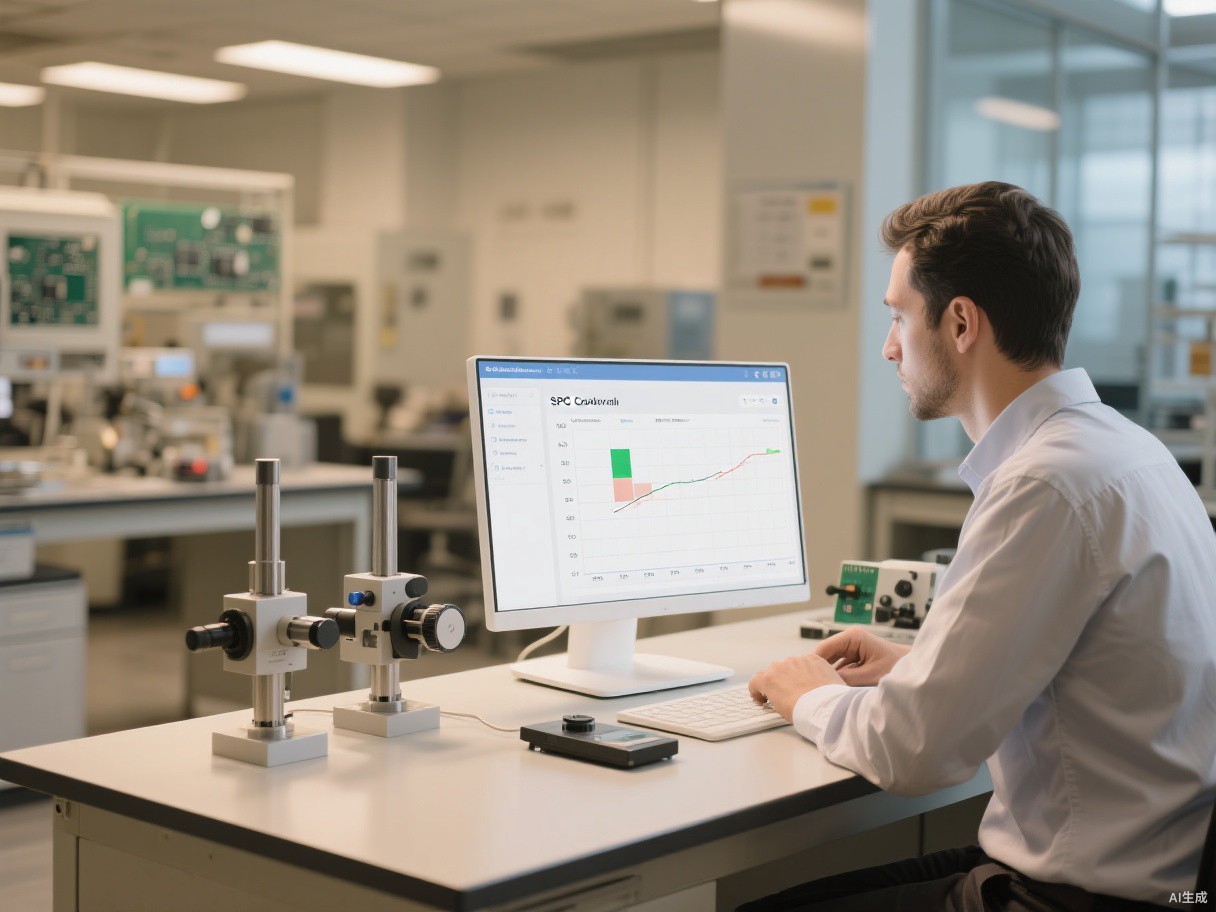
每天开早会看良率报表,96.8%、95.2%、97.1%,数字上下跳动却没人说得清为什么——这是很多工厂的真实状态。良率是结果,等检验员把不良品挑出来,成本已经发生了。真正能守住产品良率的做法,是在加工过程中通过PLC通讯采集关键参数,用SPC控制图盯住过程的变异趋势,在批量报废之前预警。这篇文章讲透上位机开发怎么把SPC从质量课的Excel表格,变成和数据采集实时联动的产线防线。
先理解:良率是结果,过程参数才是原因
一个尺寸超差的零件,背后是注塑温度漂移、刀具磨损、焊接电流衰减这类过程因素。终检只回答"合格不合格",回答不了"为什么不合格、从哪一件开始变坏"。SPC(统计过程控制)的核心思想,是把数据采集的重点从结果前移到过程:通过PLC通讯采集温度、压力、扭矩、注胶量等关键过程参数,观察它们的分布和趋势是否稳定。
做上位机开发落地SPC,第一步是和工艺、质量一起识别关键特性(CTQ)。不是所有参数都值得上控制图,一张产线选十到二十个真正影响产品良率的量即可,贪多会让报警泛滥、没人当真。每个特性要标注规格上下限USL/LSL、目标值、测量方式和采样方案,写进点表,后续的数据采集、计算、报警全部配置化。
控制图怎么选:Xbar-R与I-MR的区别
计量型数据最常用两张图。能按固定子组取样的,比如每半小时连续抽五件测同一尺寸,用Xbar-R均值极差图:子组均值盯中心漂移,极差盯离散变化,灵敏度高,是机加工、冲压这类节奏快的工序首选。如果产出是连续的、一次只能得到一个测量值,比如一炉反应温度、一块大面板的厚度,用I-MR单值移动极差图,配合过程参数的高频数据采集同样有效。
控制限不是规格限,这是SPC最容易混淆的一点。上下控制限UCL/LCL由过程自身数据按均值加减三倍标准差估算,反映"过程稳定时天然波动的边界",必须用足够多的稳态样本(一般25组以上)先试运行标定,不能把图纸公差直接画上去。做上位机软件时控制限要支持分阶段重算并保留版本,设备大修、换模、换料后的过程已经变了,沿用旧控制限会持续误报。
八大判异:良率下降之前,图上早有信号
控制图的价值在判异规则。最基础的是单点超出控制限;更有提前量的是趋势类规则:连续九点落在中心线同一侧、连续六点递增或递减、连续十四点上下交替、连续三点中有两点落在两倍标准差外等,共八类判异模式。零件还没超规格,但均值已经在缓慢爬坡——等良率报表体现出来,往往已经废了一批,而控制图在十几件之前就发出了信号。
上位机开发要把判异引擎做成实时服务:每收到一组数据采集值就增量计算,命中规则立即生成SPC报警,内容带上特性、规则编号、当前值、控制限和建议动作。报警分级推送给班组长和工艺工程师,关键特性触发判异时,上位机软件可以联动PLC通讯输出加严抽检信号,连续判异则提示停线调机——把"看出来"变成"拦下来",产品良率才有保障。
CPK:良率稳定之外,还要看过程能力够不够
控制图回答"稳不稳",CPK回答"能力够不够"。过程受控但整体偏离目标、或离散太大,良率依然会差。CPK取CPU和CPL的较小值,衡量分布中心与规格边界之间能容纳几个三倍标准差:行业通常以1.33为合格线,低于1.0说明不良风险已经很高,即使当前数据采集显示还没出废品也必须干预;安全件、汽车零部件客户往往要求1.67以上。PPK则用总体标准差,反映长期实际表现。
上位机软件里CPK要按批次、按时间段自动滚动计算并出报表,而不是月底人工导数据。展示时同时给均值、标准差、CPK、PPK和预估不良率PPM,工艺一眼能看出问题是"偏心"还是"太散":偏心调机对刀就能解决,太散要查设备通讯数据背后的模具、轴承或来料一致性,治法完全不同。
分层分析:不分组的良率平均数没有意义
整机良率96%这种总数会掩盖结构性问题。SPC数据必须带着分层标签采集和存储:机台号、模穴号、班次、物料批次、操作员工号,全部作为维度跟着测量值和PLC通讯采集的过程参数一起入库。做数据采集时这些标签从工单和过站记录自动带出,不依赖手工填写,否则分层一定失真。
分层之后问题往往立刻现形:整体合格的尺寸,三号机单独算CPK只有0.9;白班良率稳定,夜班均值整体偏移0.02毫米——八成是换班参数设置或刀具补偿习惯问题。上位机软件的良率看板要支持任意维度下钻和机台对比,把柏拉图、控制图、过程参数曲线放在同一屏,选中一个不良点直接回看该件生产时的温度压力曲线,这是设备通讯和数据采集打通后才有的排查效率。
两个前提坑:测量系统和取样规范
SPC算的是测量值,量具自身不准,控制图全是噪声。上线前做GR&R重复性再现性分析,量具误差占过程波动比例建议低于10%,超过30%必须先换量具或规范测量手法。自动测量设备(视觉、激光位移、在线量仪)要做MSA并把校准状态接入上位机软件,超期未校的量具数据不允许参与控制限计算。取样也要随机覆盖同一子组内的短时连续产出,刻意挑好件测出来的"良率"毫无意义。
数据正态性是另一前提。Xbar图依托中心极限定理问题不大,但单值数据若明显偏态(形位公差、外观计数),要考虑变换或改用计数型控制图P图、C图。计数型不良率数据用二项分布的控制限,直接套用三倍标准差会在低不良率时闹出负下限的笑话,这些细节做上位机开发时最好封装成模板,不让每个项目重算一遍。
和MES什么关系:各司其职而不是重复建设
常见疑问是SPC该放MES还是上位机。务实的分工是:上位机软件负责PLC通讯采集实时过程参数、跑判异引擎、秒级报警和停线联动;MES负责检验录入、不合格品流转、8D工单和质量档案。两边以批次号、序列号打通,上位机的SPC报警自动在MES生成质量事件,处置结论再回流归档。这样实时性和流程闭环都不牺牲,产品良率数据也只维护一个权威出口。
最后总结:SPC不是给审核看的图表,它是一套"识别关键特性—数据采集取过程参数—控制图判异预警—CPK评估能力—分层定位真因"的完整机制,核心是把质量管控和PLC通讯采集实时绑在一起。上位机开发把判异、报警、联动做扎实,良率管理才能从每天算总账变成每半小时防一次事故。如果你的工厂想把良率从月度统计升级成在线SPC管控,需要我们评估关键特性和数据采集方案,欢迎联系:免费咨询,或致电 13761638786。